Cuando una planta industrial o un taller de mecanizado decide incorporar fabricación propia, la elección del equipo deja de ser un detalle menor. En el entorno fabril, las impresoras 3D de tecnología FDM —las que funcionan fundiendo filamento capa por capa— son herramientas de trabajo pesado. Ya no se trata de hacer maquetas o adornos, sino de producir herramientas de montaje, soportes a medida y repuestos mecánicos que soporten el ritmo diario de la producción.
Para armar un área de impresión eficiente en un entorno industrial, es clave entender qué diferencias hay entre las distintas configuraciones de impresoras que existen en el mercado.
Cabezales de impresión: simple, doble o múltiples materiales
La cantidad de extrusores o cabezales que tiene una máquina define por completo qué tipo de trabajos se pueden resolver en la planta:
- Monocabezal o un solo cabezal: Son las más robustas y habituales para piezas técnicas puras. Al tener un único extrusor, se especializan en trabajar con un solo material a la vez. Son ideales para fabricar soportes, carcasas, guías o engranajes en materiales resistentes como PETG, ABS o Nylon sin complicaciones mecánicas en el cabezal.
- Doble cabezal (Dual Extrusion): La gran ventaja en la industria es la posibilidad de combinar dos materiales en una misma pieza. Por ejemplo, imprimir el cuerpo principal con un plástico técnico resistente y usar un material soluble para los soportes internos. Esto permite crear geometrías complejas con canales internos o voladizos sin que quede marca de soporte al retirarlo, aunque esta combinación con soporte soluble es más habitual en materiales como PLA que en técnicos de alta temperatura como Nylon o PC.
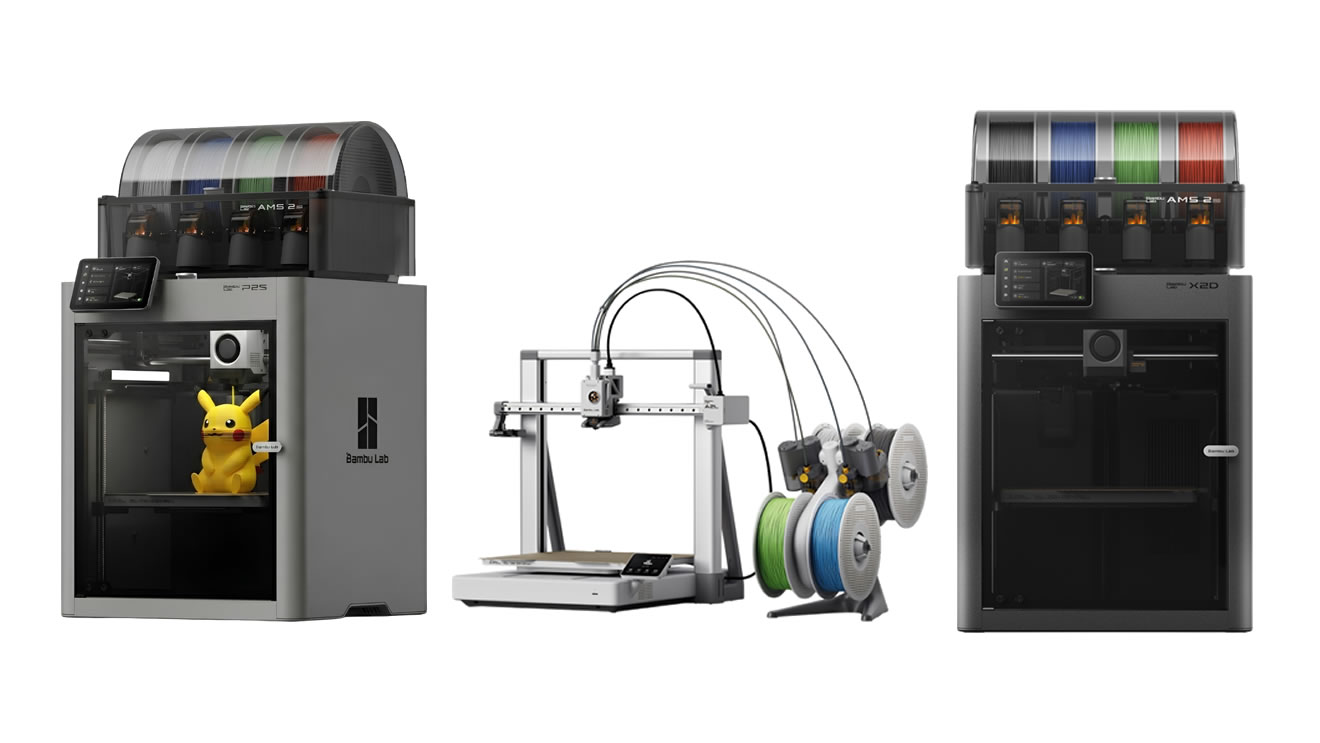
- Múltiples cabezales o sistemas de cambio automático de filamento: Permiten alternar entre varios colores o tipos de insumos de manera automatizada durante el mismo proceso. En un entorno industrial, se aprovechan principalmente para fabricar piezas donde se necesite identificar zonas de seguridad, marcar códigos de colores en tableros de comando o combinar materiales rígidos con inserciones flexibles en una sola tirada.
Gabinete cerrado vs. abierto: el control de la temperatura
El entorno donde opera la máquina dentro de una fábrica importa tanto como la pieza misma. La estructura del equipo define qué plásticos se pueden procesar sin que fallen:
- Equipos con gabinete abierto: Su costo inicial es menor y son prácticas para talleres donde se trabaja principalmente con materiales sencillos como PLA, o piezas de baja exigencia que no sufren por las corrientes de aire del galpón. Sin embargo, limitan mucho el tipo de plásticos utilizables.
- Equipos con gabinete cerrado (y preferentemente calefaccionado): Son un requisito casi obligatorio en la industria pesada. Mantienen una temperatura interna estable que evita que los plásticos técnicos (como el ABS, el ASA o el Policarbonato) se enfríen demasiado rápido, se contraigan y se deformen o se despeguen en las esquinas. Garantizan que una pieza grande salga con las medidas exactas que exige el plano mecánico.
La herramienta justa para cada necesidad
Integrar esta tecnología en la industria significa entender que no todas las impresoras sirven para lo mismo. Un taller que solo necesita fabricar soportes rápidos para organizar herramientas puede resolverlo con un equipo simple de cabezal único y estructura abierta. En cambio, si la planta necesita fabricar componentes mecánicos complejos para maquinaria o piezas que van a estar expuestas a la intemperie, se vuelve indispensable contar con impresoras de gabinete cerrado y sistemas de extrusión avanzados que garanticen resistencia y precisión industrial.
Fotogalería